Artykuł sponsorowany
Jak starsza frezarka CNC porządkuje krótkie serie i przepływ pracy w stolarni
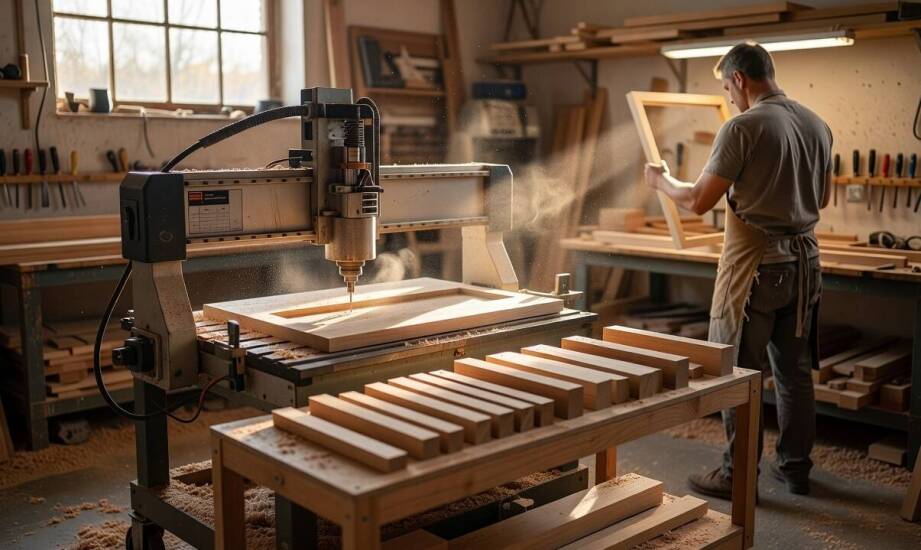
W małym zakładzie stolarskim dominują krótkie serie i wysoce zmienne zlecenia. Każde zamówienie różni się detalami, co przy pracy ręcznej wymusza częste przezbrojenia narzędzi i zaburza rytm na poszczególnych stanowiskach roboczych. Wprowadzenie starszej frezarki CNC porządkuje ten chaotyczny proces. Maszyna przejmuje powtarzalne operacje frezowania i cięcia kształtów, skutecznie odciążając wykwalifikowanych stolarzy. Dzięki temu doświadczeni pracownicy mogą skoncentrować się na projektowaniu, skomplikowanym montażu i finalnym wykończeniu mebli, gdzie rzemieślnicza precyzja jest wciąż niezastąpiona.
Zmiana obiegu materiału w zakładzie
Wdrożenie centrum obróbczego wyraźnie dzieli zadania na te wykonywane cyfrowo i w pełni ręcznie. Sprzęt wykonuje precyzyjne frezowanie powierzchni, wycinanie skomplikowanych kształtów oraz grawerowanie detali z litego drewna lub płyt meblowych. Operacje wymagające ludzkiej oceny wizualnej i dotykowej, takie jak szlifowanie, nakładanie powłok lakierniczych czy ostateczna kontrola jakości, pozostają na stanowiskach pomocniczych. Przygotowanie półfabrykatów nadal odbywa się na maszynach klasycznych, na przykład piłach formatowych, wyrówniarkach i strugarkach czterostronnych. Następnie gotowe formatki trafiają do specjalnego bufora przed centrum obróbczym. Odkładanie wyfrezowanych elementów organizuje się na wyznaczonych stanowiskach paletowych. Taki przepływ logistyczny skutecznie ogranicza przestoje wynikające z oczekiwania na kolejne etapy produkcji i eliminuje bałagan na hali.
Zmiana obiegu materiału staje się najbardziej widoczna w momencie, gdy maszyna z rynku wtórnego przejmuje ciężar najbardziej powtarzalnych zadań. Kiedy obrabiane detale mają zbliżone kształty i wymiary, używane frezarki cnc zapewniają powtarzalność wymiarową rzędu dziesiątych części milimetra, trudną do osiągnięcia przy obróbce manualnej. Kompaktowe modele przeznaczone dla mniejszych warsztatów pozwalają ustabilizować tempo produkcji bez konieczności inwestowania w fabrycznie nowy sprzęt. Na rynku dostępne są centra obróbcze wyceniane w przedziale od 16 do 45 tysięcy euro. Dystrybucję sprzętu stolarskiego oraz wsparcie w finansowaniu zakupów poprzez leasing prowadzi na rynku pomorskim firma INTERPART Aleksander Tybora. Wybór odpowiedniego modelu wymaga dokładnego dopasowania parametrów obszaru roboczego do gabarytów najczęściej realizowanych zamówień.
Planowanie krótkich serii produkcyjnych
Planowanie krótkich partii wymaga inteligentnego grupowania zleceń o podobnych parametrach obróbki i zbliżonych kształtach. Łączenie poszczególnych detali w paczki liczące od kilku do nawet kilku tysięcy sztuk pozwala ograniczyć liczbę wymian narzędzi w magazynku wrzeciona i skrócić czas konfiguracji. Zastosowanie technologii nestingu, czyli optymalnego rozkroju wielu różnych elementów na pełnym arkuszu płyty MDF lub wiórowej, dodatkowo zmniejsza ilość odpadów materiałowych. Ciągłość pracy centrum obróbczego gwarantuje odpowiedni zapas półproduktów przygotowanych z wyprzedzeniem na grubościówkach i wiertarkach. Kolejność wprowadzania elementów do frezowania ustala operator na podstawie priorytetów terminowych oraz logiki przypisanych frezów, co minimalizuje zjawisko pustych przebiegów wrzeciona.
Poprawę płynności produkcji po uruchomieniu sprzętu sterowanego numerycznie można zmierzyć na kilku płaszczyznach. Stolarnia obserwuje skrócone czasy realizacji pojedynczych zamówień i wyraźny spadek liczby odrzutów związanych z ludzkimi błędami przy pomiarach. Zakład zyskuje możliwości przyjmowania większej liczby zleceń bez konieczności proporcjonalnego zwiększania nakładów na pracę fizyczną. Zdarza się często, że po znacznym przyspieszeniu etapu rozkroju wąskie gardło przenosi się na maszyny towarzyszące, takie jak okleiniarki krawędzi, lub na ostateczny montaż. Taka sytuacja zmusza właścicieli do przeprojektowania ścieżek transportowych lub wzmocnienia załogi na końcowych etapach powstawania produktu.
Starsza frezarka CNC zmienia organizację zakładu tylko wtedy, gdy bezkolizyjnie współpracuje z rytmem zamówień i umiejętnościami całego personelu. Pełny okres adaptacji cyfrowej w małej lub średniej stolarni trwa zazwyczaj od trzech do sześciu miesięcy. W tym czasie operatorzy uczą się wydajnej obsługi oprogramowania CAD/CAM, a technolodzy dostosowują obieg dokumentacji projektowej. Udana integracja używanego centrum obróbczego z tradycyjnymi maszynami stolarskimi buduje wysoce wydajne środowisko produkcyjne, w którym nowoczesna powtarzalność doskonale uzupełnia wieloletnie rzemieślnicze doświadczenie.
Kategorie artykułów
Polecane artykuły

Usługi dodatkowe w ofercie firm pogrzebowych – co warto wiedzieć?

Dlaczego wycena okien różni się mimo podobnych parametrów i wymiarów

Innowacje w projektowaniu i wykonawstwie fundamentowych robót
