Artykuł sponsorowany
Jak technologia cięcia w tartaku zmienia dokładność i zastosowanie tarcicy konstrukcyjnej
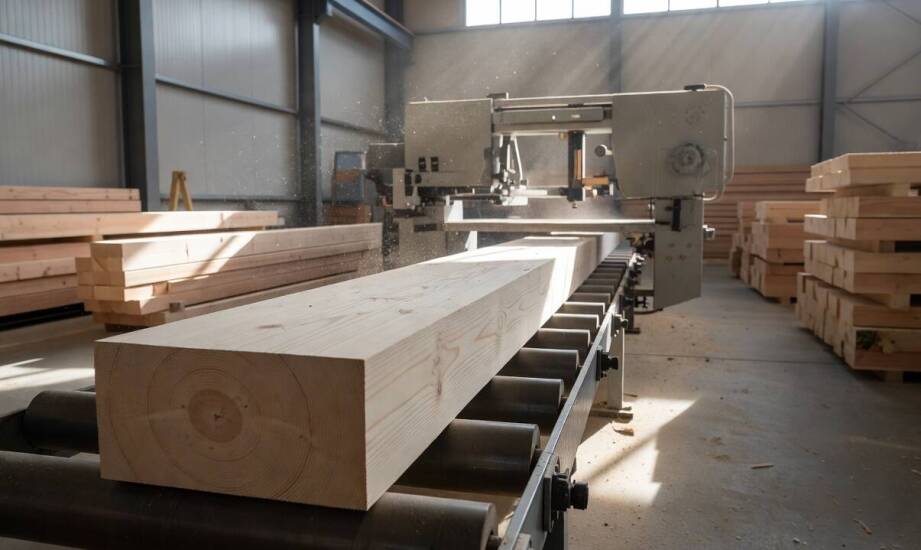
Dwie deski o identycznych wymiarach nominalnych mogą zachowywać się na placu budowy zupełnie inaczej. Jedna z nich od razu idealnie wpisuje się w konstrukcję dachu, podczas gdy druga wymaga czasochłonnego podcinania lub dodatkowego strugania przed montażem. Taka rozbieżność rzadko wynika z samego gatunku drewna. Najczęściej jej główną przyczyną jest technologia cięcia zastosowana podczas wstępnej obróbki kłody. Zrozumienie różnic między dostępnymi maszynami ułatwia wybór odpowiedniego materiału, co bezpośrednio przekłada się na mniejszą liczbę korekt ciesielskich i wyższą jakość gotowej konstrukcji.
Mechanika pracy i charakterystyka cięcia na trakach tartacznych
Proces przekształcania okrągłej kłody w tarcicę budowlaną opiera się dziś na trzech głównych typach maszyn, z których każda zostawia inny ślad na drewnie. Klasyczny trak pionowy wykorzystuje masywną ramę z kilkoma równolegle napiętymi piłami, które wykonują ruch posuwisto-zwrotny. Urządzenie to zapewnia wysoką wydajność przy przecieraniu dużych partii materiału o stałych grubościach. Charakterystyka pracy ramy sprawia jednak, że rzaz przy cięciu pionowym wynosi od 2,5 do 4,2 milimetra, a sama powierzchnia deski pozostaje dość chropowata i wymaga intensywniejszej obróbki wykańczającej.
Zupełnie inaczej działa trak taśmowy, w którym narzędziem tnącym jest długa, zamknięta taśma poruszająca się ruchem ciągłym po dwóch kołach napędowych. Taka konstrukcja pozwala na zastosowanie znacznie cieńszej stali. Nowoczesne brzeszczoty taśmowe generują rzaz o szerokości zaledwie od 0,8 do 1,8 milimetra, co drastycznie ogranicza straty materiałowe zamieniane w trociny. Węższa linia cięcia przekłada się na wyższy uzysk pełnowartościowej tarcicy z każdej kłody. Gładkość powierzchni po przejściu taśmy jest znacznie lepsza, co ułatwia późniejsze impregnowanie i obniża koszty ewentualnego strugania.
Trzecią popularną technologią jest cięcie na trakach tarczowych. Narzędziem roboczym jest tu masywna stalowa tarcza z uzębieniem z węglików spiekanych. Rozwiązanie to wymaga najszerszego rzazu, sięgającego nawet 5,5 milimetra, ale w zamian oferuje bezkonkurencyjną sztywność prowadzenia ostrza. Wysoka stabilność cięcia tarczowego gwarantuje idealną prostoliniowość i brak falowania materiału, co okazuje się kluczowe przy produkcji bardzo długich elementów nośnych, które muszą zachować rygorystyczne wymiary na całej swojej długości.
Wpływ powtarzalności wymiarowej na montaż elementów konstrukcyjnych
Dokładność pracy maszyn tartacznych bezpośrednio determinuje ilość pracy, jaką ekipa budowlana musi włożyć w dopasowanie więźby. Każda rozbieżność w przekroju komplikuje montaż węzłów ciesielskich i zaburza płaszczyznę połaci dachowej. W przypadku elementów nośnych wyznaczana jest bardzo konkretna tolerancja – dla drewna struganego w klasie tolerancji T2 przy wymiarach do 100 mm wynosi ona zwykle ±1 mm. Przekroczenie tych wartości sprawia, że wykonawca musi tracić czas na ręczne heblowanie materiału na wysokości. Z tego powodu surowa tarcica wycięta z dużą precyzją wymiarową jest w stanie zredukować czas wznoszenia dachu o kilkanaście procent.
Podejście do dokładności cięcia zależy od końcowej funkcji drewna. Zastosowania pomocnicze, takie jak deski szalunkowe czy łaty, dobrze znoszą szersze tolerancje i nie wymagają idealnie gładkich krawędzi, ponieważ nie pełnią funkcji nośnych i często znikają pod warstwami wykończeniowymi. Sytuacja zmienia się diametralnie przy konstrukcjach dachowych i stropowych. Prawidłowe przygotowanie elementów pod więźby, belki i kantówki zmusza zakład obróbki do utrzymywania najwyższych standardów kalibracji pił. Wybierając odpowiednio wyposażony tartak w Kielcach i obsługujący okoliczne rynki, inwestorzy zyskują materiał, który nie odkształca się pod własnym ciężarem. Przedsiębiorca Radosław Rurarz w procesie produkcji łączy możliwości traków taśmowych, pionowych i tarczowych, dopasowując technikę rozkroju kłody do specyfikacji technicznej zamówionych belek.
Większa gładkość cięcia z traka taśmowego ułatwia również penetrację środków chroniących drewno. Powierzchnia pozbawiona głębokich wyrwań wchłania impregnat bardziej równomiernie, co podnosi odporność biologiczną drewna konstrukcyjnego i zmniejsza ryzyko rozwoju grzybów na łączeniach elementów. Wykonawcy doceniają materiał, który można wbudować w obiekt od razu po rozładunku, bez konieczności rezerwowania dodatkowych roboczogodzin na poprawki materiałowe.
Właściwy dobór technologii cięcia w zakładzie obróbki drewna stanowi fundament solidnej konstrukcji budynku. To, czy kłoda zostanie przetarta na ramie pionowej, gładko poprowadzona na taśmie, czy precyzyjnie sformatowana twardą tarczą, determinuje ostateczny kształt i funkcjonalność deski. Przemyślany proces produkcyjny gwarantuje, że drewno nośne spełnia wszystkie zakładane parametry wytrzymałościowe i wymiarowe. Inwestorzy oraz wykonawcy powinni zwracać uwagę na zaplecze maszynowe swojego dostawcy, ponieważ precyzyjna obróbka na etapie tartacznym zawsze procentuje łatwiejszym montażem i dłuższą żywotnością całej inwestycji budowlanej.
Kategorie artykułów
Polecane artykuły

Usługi dodatkowe w ofercie firm pogrzebowych – co warto wiedzieć?

Dlaczego wycena okien różni się mimo podobnych parametrów i wymiarów

Innowacje w projektowaniu i wykonawstwie fundamentowych robót